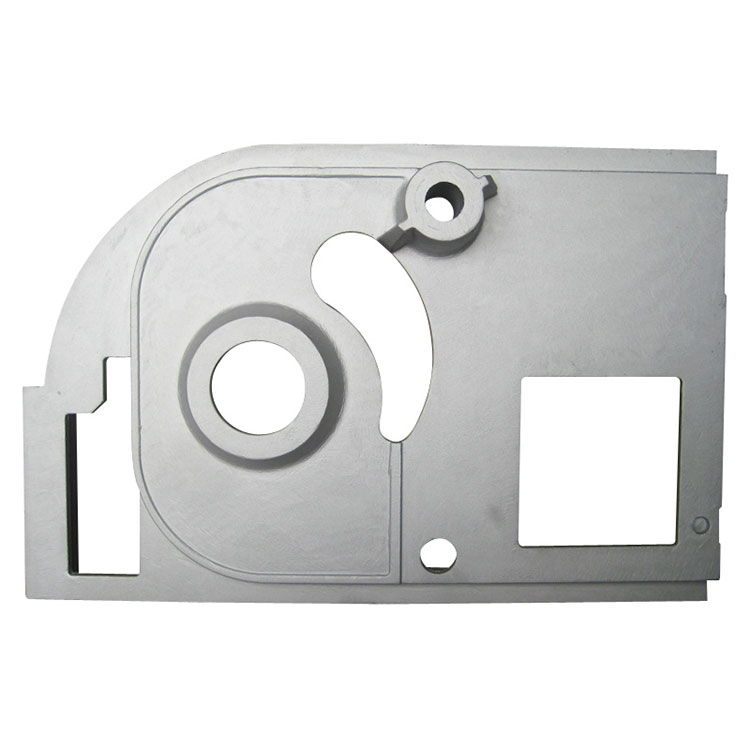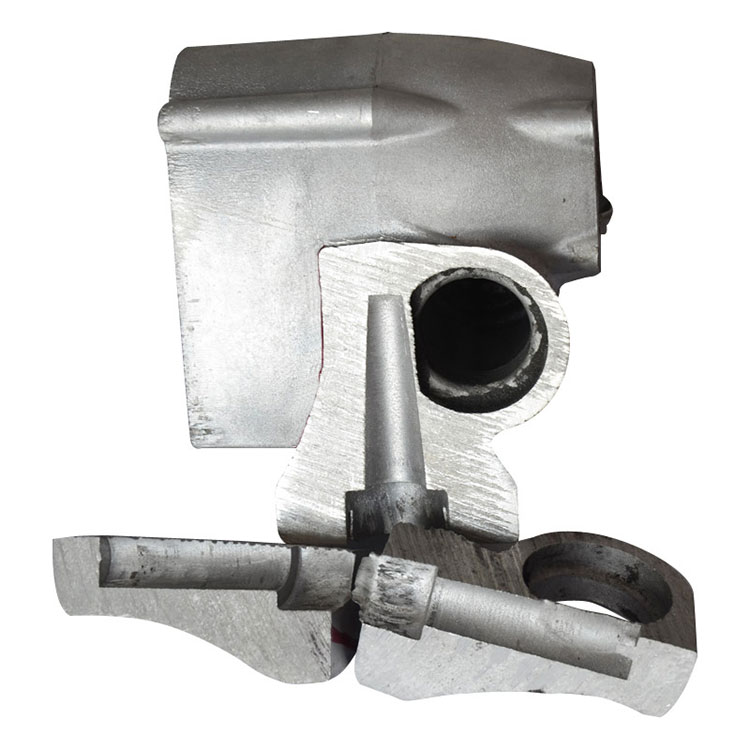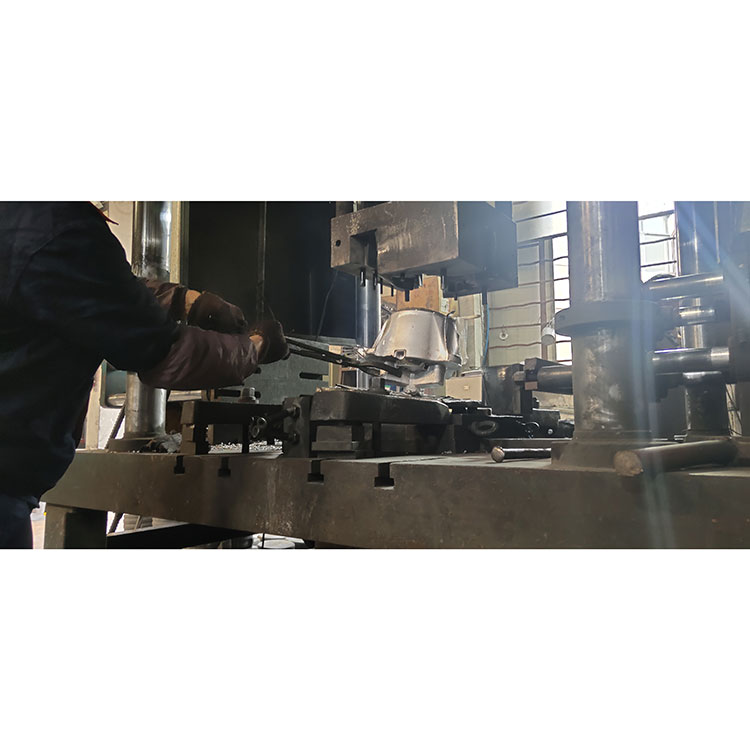
ໃນຖານະເປັນຜູ້ຜະລິດອາລູມິນຽມທີ່ມີປະສົບການ,ຊູຊິງສະຫນອງການຫລໍ່ດ້ວຍຄວາມກົດດັນຕ່ໍາວິທີແກ້ໄຂສໍາລັບຄໍາຮ້ອງສະຫມັກອຸດສາຫະກໍາທີ່ຕ້ອງການການຕື່ມໂລຫະທີ່ມີການຄວບຄຸມ, ຄຸນນະພາບທີ່ສອດຄ່ອງ, ແລະປະສິດທິພາບກົນຈັກທີ່ເຊື່ອຖືໄດ້. ຄວາມເຂົ້າໃຈກ່ຽວກັບຂະບວນການນີ້ຊ່ວຍໃຫ້ວິສະວະກອນແລະທີມງານຊື້ເລືອກວິທີການຜະລິດທີ່ເຫມາະສົມກັບອົງປະກອບທີ່ຕ້ອງການ.
ການຫລໍ່ຕາຍດ້ວຍຄວາມກົດດັນຕ່ໍາແມ່ນຂະບວນການປະກອບເປັນໂລຫະທີ່ໃຊ້ຄວາມກົດດັນຂອງອາຍແກັສຄວບຄຸມເພື່ອຍູ້ໂລຫະປະສົມອາລູມິນຽມ molten ຈາກ furnace ຖືປະທັບຕາເຂົ້າໄປໃນ mold ຖາວອນ. ບໍ່ເຫມືອນກັບການຫລໍ່ດ້ວຍແຮງໂນ້ມຖ່ວງ, ວິທີການນີ້ເຮັດໃຫ້ການຕື່ມຂໍ້ມູນທາງລຸ່ມຄວບຄຸມໄດ້ ແລະການໃຫ້ອາຫານດ້ວຍຄວາມກົດດັນຢ່າງຕໍ່ເນື່ອງໃນລະຫວ່າງການແຂງຕົວ. ຄຸນລັກສະນະເຫຼົ່ານີ້ຊ່ວຍຫຼຸດຜ່ອນຄວາມວຸ່ນວາຍ, ຫຼຸດຜ່ອນຄວາມບົກຜ່ອງດ້ານການຫລໍ່ບາງ, ປັບປຸງການນໍາໃຊ້ວັດສະດຸ, ແລະສະຫນັບສະຫນູນການຜະລິດອົງປະກອບທີ່ມີຄຸນສົມບັດກົນຈັກທີ່ສອດຄ່ອງ. ຄໍາຮ້ອງສະຫມັກທົ່ວໄປປະກອບມີລໍ້ລົດຍົນ, ຫົວກະບອກສູບ, ອົງປະກອບຂອງເຄື່ອງຈັກ, impellers, ແລະພາກສ່ວນອຸດສາຫະກໍາ. ຄູ່ມືນີ້ອະທິບາຍວິທີການເຮັດວຽກ, ຂໍ້ດີແລະຂໍ້ຈໍາກັດຂອງມັນ, ການຄັດເລືອກວັດສະດຸ, ການຄວບຄຸມຄຸນນະພາບ, ແລະປັດໃຈທີ່ຜູ້ຊື້ຄວນພິຈາລະນາໃນເວລາເລືອກຜູ້ສະຫນອງການຫລໍ່.
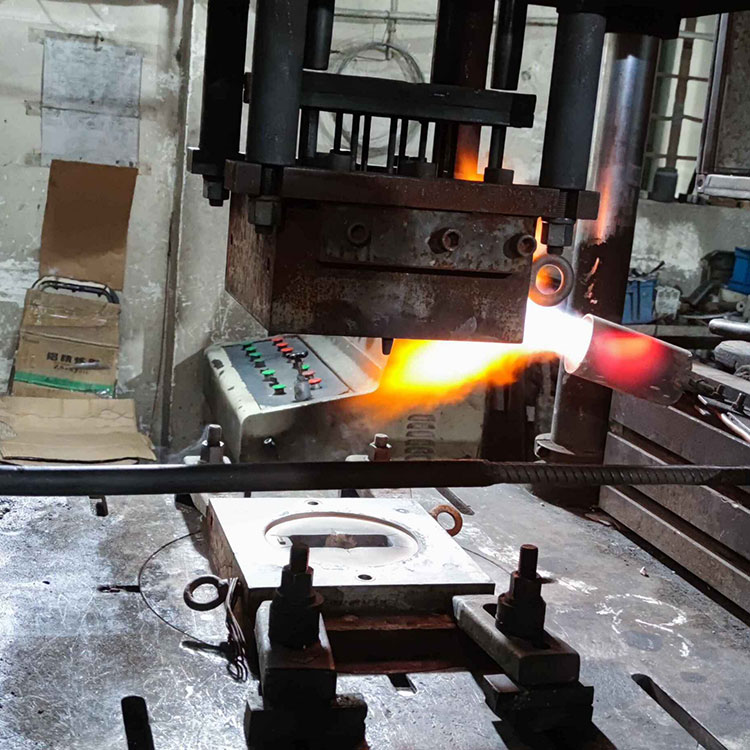
1. ການຫລໍ່ດ້ວຍຄວາມກົດດັນຕໍ່າແມ່ນຫຍັງ?
4. ອຸດສາຫະກໍາໃດທີ່ໃຊ້ Die Casting ຄວາມກົດດັນຕ່ໍາ?
6. ມັນປຽບທຽບກັບວິທີການ Casting ອື່ນໆແນວໃດ?
7. ແມ່ນຫຍັງກໍານົດຄຸນນະພາບການຫລໍ່?
8. ທ່ານຄວນເລືອກຜູ້ສະຫນອງການຫລໍ່ແນວໃດ?
ການຫລໍ່ດ້ວຍຄວາມກົດດັນຕ່ໍາ, ໂດຍທົ່ວໄປແລ້ວຫຍໍ້ເປັນ LPDC, ແມ່ນເຕັກນິກການຫລໍ່ແມ່ພິມແບບຖາວອນເຊິ່ງຄວາມກົດດັນຂອງອາຍແກັສທີ່ຂ້ອນຂ້າງຕ່ໍາບັງຄັບໃຫ້ໂລຫະ molten ຂຶ້ນຜ່ານທໍ່ riser ແລະເຂົ້າໄປໃນຊ່ອງ mold. ໂລຫະຕື່ມຂໍ້ມູນໃສ່ຢູ່ຕາມໂກນດ້ວຍວິທີຄວບຄຸມແລະຍັງຄົງຢູ່ພາຍໃຕ້ຄວາມກົດດັນໃນຂະນະທີ່ການແຂງຕົວເກີດຂື້ນ.
ໂລຫະປະສົມອາລູມິນຽມຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນຂະບວນການນີ້ເນື່ອງຈາກວ່າພວກເຂົາເຈົ້າສະຫນອງການປະສົມທີ່ເປັນປະໂຫຍດຂອງນ້ໍາຕ່ໍາ, ການຕໍ່ຕ້ານ corrosion, conductivity ຄວາມຮ້ອນ, ແລະຄວາມເຂັ້ມແຂງກົນຈັກ. ຂະບວນການດັ່ງກ່າວແມ່ນເຫມາະສົມໂດຍສະເພາະສໍາລັບອົງປະກອບທີ່ຕ້ອງການຄວາມສົມບູນຂອງໂຄງສ້າງແລະຄຸນນະພາບການຜະລິດຊ້ໍາຊ້ອນ.
ບໍ່ເຫມືອນກັບການຫລໍ່ຫລອມແຮງໂນ້ມຖ່ວງແບບດັ້ງເດີມ, ເຊິ່ງອີງໃສ່ແຮງໂນ້ມຖ່ວງຕົ້ນຕໍເພື່ອຍ້າຍໂລຫະ molten ເຂົ້າໄປໃນ mold, LPDC ສະຫນອງການຄວບຄຸມຢ່າງຫ້າວຫັນໃນຂະບວນການຕື່ມ. ເມື່ອປຽບທຽບກັບການຫລໍ່ດ້ວຍແຮງດັນສູງ, ໂດຍທົ່ວໄປແລ້ວມັນໃຊ້ຄວາມໄວໃນການຕື່ມຊ້າກວ່າ ແລະແຮງດັນການສີດຕໍ່າກວ່າ.
ອີງຕາມຂໍ້ມູນການຫລໍ່ດ້ວຍຄວາມກົດດັນຕ່ໍາຂອງ Xuxing, ການຄວບຄຸມອຸນຫະພູມໂລຫະ, ອຸນຫະພູມ mold, ຄວາມໄວການຕື່ມ, ແລະເວລາຖືຄວາມກົດດັນແມ່ນເປັນສິ່ງຈໍາເປັນເພື່ອໃຫ້ໄດ້ສຽງໂຫວດທັງຫມົດອາລູມິນຽມ.
ຂັ້ນຕອນການຫລໍ່ຕາຍດ້ວຍຄວາມກົດດັນຕໍ່າປະກອບດ້ວຍຂັ້ນຕອນການປະສານງານຫຼາຍຂັ້ນຕອນ. ແຕ່ລະຂັ້ນຕອນມີອິດທິພົນຕໍ່ຄວາມຫນາແຫນ້ນຂອງອົງປະກອບສຸດທ້າຍ, ຄວາມຖືກຕ້ອງຂອງມິຕິລະດັບ, ສະພາບຫນ້າດິນ, ແລະຄຸນສົມບັດກົນຈັກ.
ໂລຫະປະສົມອາລູມິນຽມແມ່ນ melted ແລະໄດ້ນໍາເອົາໄປສູ່ອຸນຫະພູມທີ່ເຫມາະສົມ. ຜູ້ປະຕິບັດງານຕ້ອງຈັດການຄວາມສະອາດແລະອຸນຫະພູມ melt ເພື່ອຫຼຸດຜ່ອນຄວາມສ່ຽງຂອງການລວມເອົາອົກຊີ, porosity ທີ່ກ່ຽວຂ້ອງກັບ hydrogen, ແລະການແຂງຕົວກ່ອນໄວອັນຄວນ.
ໂລຫະ molten ແມ່ນຖືຢູ່ໃນ furnace ຜະນຶກເຂົ້າກັນພາຍໃຕ້ການຕາຍ. ຄວາມກົດດັນຂອງອາຍແກັສທີ່ຄວບຄຸມ, ໂດຍປົກກະຕິສະຫນອງໂດຍອາກາດບີບອັດຫຼືລະບົບອາຍແກັສ inert ທີ່ເຫມາະສົມ, ຍູ້ໂລຫະຂຶ້ນຜ່ານທໍ່ riser ເຂົ້າໄປໃນຮູ mold.
ການຕື່ມໃສ່ທາງລຸ່ມຈະຊ່ວຍຫຼຸດຜ່ອນຄວາມວຸ້ນວາຍທີ່ກ່ຽວຂ້ອງກັບການຖອກທີ່ບໍ່ສາມາດຄວບຄຸມໄດ້. ໂປຣໄຟລ໌ຄວາມກົດດັນຕົວຈິງແມ່ນຂຶ້ນກັບໂລຫະປະສົມ, ເລຂາຄະນິດ mold, ຄວາມສູງຍົກ, ແລະຄວາມຕ້ອງການອົງປະກອບ.
ຫຼັງຈາກ mold ຢູ່ຕາມໂກນ, ຄວາມກົດດັນແມ່ນຮັກສາໄວ້ເພື່ອຊ່ວຍໃຫ້ອາຫານໂລຫະແຫຼວເຂົ້າໄປໃນພາກພື້ນທີ່ຍັງແຂງ. ໄລຍະເວລາຄວາມກົດດັນທີ່ເຫມາະສົມສະຫນັບສະຫນູນການແຂງຕົວຂອງທິດທາງແລະສາມາດຫຼຸດຜ່ອນຄວາມບົກພ່ອງທີ່ກ່ຽວຂ້ອງກັບການຫົດຕົວ.
ເມື່ອການຫລໍ່ໄດ້ແຂງພຽງພໍ, ຄວາມກົດດັນໄດ້ຖືກປ່ອຍອອກມາແລະ mold ໄດ້ເປີດ. ອົງປະກອບດັ່ງກ່າວໄດ້ຖືກໂຍກຍ້າຍອອກ, ແລະການຕັດ, ການປິ່ນປົວຄວາມຮ້ອນ, ເຄື່ອງກົນຈັກ, ຫຼືການສໍາເລັດຮູບທີ່ຈໍາເປັນໃດໆ.
ວິທີການກວດກາແມ່ນເລືອກຕາມການທໍາງານຂອງພາກສ່ວນແລະຄວາມຕ້ອງການຂອງການແຕ້ມຮູບ. ການວັດແທກຂະຫນາດ, ການກວດກາສາຍຕາ, ການທົດສອບກົນຈັກ, ແລະການກວດ radiographic ອາດຈະຖືກນໍາໃຊ້ໃນເວລາທີ່ເຫມາະສົມ.
LPDC ແມ່ນມີມູນຄ່າສໍາລັບຄວາມສົມດູນຂອງການຄວບຄຸມການໄຫຼຂອງໂລຫະ, ຄວາມສົມບູນຂອງການຫລໍ່, ແລະປະສິດທິພາບການຜະລິດ. ຜົນປະໂຫຍດຕົ້ນຕໍຂອງມັນປະກອບມີດັ່ງຕໍ່ໄປນີ້.
ຜົນປະໂຫຍດເຫຼົ່ານີ້ບໍ່ແມ່ນອັດຕະໂນມັດ. ຄວາມສະອາດຂອງໂລຫະປະສົມ, ການອອກແບບ mold, ການຄຸ້ມຄອງອຸນຫະພູມ, ສະພາບຄວາມເຢັນ, ແລະການກວດສອບຂະບວນການທັງຫມົດຕ້ອງໄດ້ຮັບການຄວບຄຸມເພື່ອບັນລຸຜົນໄດ້ຮັບທີ່ກໍານົດໄວ້.
ການຫລໍ່ດ້ວຍຄວາມກົດດັນຕ່ໍາຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງສໍາລັບອົງປະກອບອາລູມິນຽມທີ່ຄວາມເຂັ້ມແຂງ, ຄວາມສອດຄ່ອງຂອງມິຕິລະດັບ, ແລະຄຸນນະພາບພາຍໃນທີ່ເຊື່ອຖືໄດ້ມີຄວາມສໍາຄັນ.
ຄໍາຮ້ອງສະຫມັກທົ່ວໄປປະກອບມີລໍ້ອາລູມິນຽມ, ຫົວກະບອກສູບ, ອົງປະກອບຂອງເຄື່ອງຈັກ, ພາກສ່ວນ suspension, ແລະອົງປະກອບໂຄງສ້າງທີ່ເລືອກ. ພາກສ່ວນເຫຼົ່ານີ້ອາດຈະຮຽກຮ້ອງໃຫ້ມີການປະສົມປະສານຂອງນ້ໍາຫນັກທີ່ຫຼຸດລົງ, ຄວາມຕ້ານທານຄວາມເມື່ອຍລ້າ, ແລະການປະຕິບັດທີ່ຫນ້າເຊື່ອຖືພາຍໃຕ້ການໂຫຼດຊ້ໍາຊ້ອນ.
ຜູ້ຜະລິດອຸປະກອນອຸດສາຫະກໍານໍາໃຊ້ເຮືອນອາລູມິນຽມຫລໍ່, impellers, ແລະອົງປະກອບອື່ນໆທີ່ໄດ້ຮັບຜົນປະໂຫຍດຈາກການຕື່ມຂໍ້ມູນຄວບຄຸມແລະການຜະລິດຢູ່ໃກ້ກັບຕາຫນ່າງ. ອີງຕາມການອອກແບບ, ການຫລໍ່ສາມາດຫຼຸດຜ່ອນເຄື່ອງຈັກທີ່ຕ້ອງການເມື່ອທຽບກັບການຜະລິດຊິ້ນສ່ວນທັງຫມົດຈາກຫຼັກຊັບແຂງ.
ອົງປະກອບຂອງປັ໊ມ, impellers, ແລະພາກສ່ວນທີ່ກ່ຽວຂ້ອງອາດຈະໄດ້ຮັບຜົນປະໂຫຍດຈາກຂະບວນການໃນເວລາທີ່ຄວາມຕ້ອງການເລຂາຄະນິດແລະໂລຫະປະສົມຂອງເຂົາເຈົ້າເຫມາະສົມ. ເຄື່ອງຈັກເພີ່ມເຕີມແລະຄວາມກົດດັນຫຼືການທົດສອບການຮົ່ວໄຫຼອາດຈະມີຄວາມຈໍາເປັນສໍາລັບອົງປະກອບທີ່ສໍາຜັດກັບນ້ໍາຫຼືຄວາມກົດດັນປະຕິບັດງານ.
ການຫລໍ່ແບບສະລັບສັບຊ້ອນທີ່ມີທາງຜ່ານພາຍໃນອາດຈະຖືກຜະລິດໂດຍໃຊ້ແກນຊາຍທີ່ເຫມາະສົມຫຼືລະບົບຫຼັກອື່ນໆ. ລັກສະນະເຫຼົ່ານີ້ອະນຸຍາດໃຫ້ວິສະວະກອນສ້າງເລຂາຄະນິດທີ່ມີຄວາມຫຍຸ້ງຍາກຫຼືລາຄາແພງໃນການຜະລິດໂດຍຜ່ານການເຄື່ອງຈັກຢ່າງດຽວ.
ໂລຫະປະສົມອາລູມິນຽມແມ່ນໃນບັນດາວັດສະດຸທົ່ວໄປທີ່ສຸດທີ່ໃຊ້ສໍາລັບ LPDC. ຊັ້ນຮຽນທີ່ເຫມາະສົມແມ່ນຂຶ້ນກັບຄວາມຕ້ອງການຄວາມເຂັ້ມແຂງຂອງອົງປະກອບ, ductility, ການຕໍ່ຕ້ານ corrosion, ຄວາມຕ້ອງການການປິ່ນປົວຄວາມຮ້ອນ, ແລະສະພາບແວດລ້ອມການດໍາເນີນງານ.
| ວັດສະດຸຫຼືໂລຫະປະສົມ | ລັກສະນະທົ່ວໄປ | ຄໍາຮ້ອງສະຫມັກທີ່ມີທ່າແຮງ |
|---|---|---|
| A356 ໂລຫະປະສົມອາລູມິນຽມ | castability ດີ, ການຕໍ່ຕ້ານ corrosion, ແລະທ່າແຮງສໍາລັບການປິ່ນປົວຄວາມຮ້ອນ | ລໍ້ຍານຍົນ, ອົງປະກອບໂຄງສ້າງ, ແລະພາກສ່ວນເຄື່ອງຈັກທີ່ເລືອກ |
| ໂລຫະປະສົມອາລູມິນຽມ Al-Si-Mg | ປະສົມປະສານທີ່ເປັນປະໂຫຍດຂອງຄວາມເຂັ້ມແຂງ, castability, ແລະການຕອບສະຫນອງການປິ່ນປົວຄວາມຮ້ອນ | ອົງປະກອບວິສະວະກໍາຮຽກຮ້ອງໃຫ້ມີການປະຕິບັດກົນຈັກ |
| ໂລຫະປະສົມອາລູມິນຽມທີ່ເຫມາະສົມອື່ນໆ | ຄຸນສົມບັດແຕກຕ່າງກັນໄປຕາມອົງປະກອບແລະເງື່ອນໄຂການປຸງແຕ່ງ | ການຫລໍ່ທີ່ກໍາຫນົດເອງອອກແບບມາສໍາລັບຄວາມຕ້ອງການການບໍລິການສະເພາະ |
A356 ຖືກພິຈາລະນາເລື້ອຍໆສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ຕ້ອງການຄວາມສົມດຸນຂອງຄວາມເຂັ້ມແຂງແລະຄວາມຍືດຫຍຸ່ນ. ຢ່າງໃດກໍ່ຕາມ, ການອອກແບບໂລຫະປະສົມຢ່າງດຽວບໍ່ໄດ້ຮັບປະກັນຄຸນສົມບັດສຸດທ້າຍ. ອົງປະກອບທາງເຄມີ, ເງື່ອນໄຂການຫລໍ່, ການປິ່ນປົວຄວາມຮ້ອນ, ແລະການກວດກາຜົນການກວດກາທັງຫມົດມີອິດທິພົນຕໍ່ການປະຕິບັດ.
ກ່ອນທີ່ຈະຜະລິດ, ຜູ້ຊື້ຄວນຢືນຢັນຂໍ້ກໍານົດຂອງໂລຫະປະສົມທີ່ແນ່ນອນ, ມາດຕະຖານວັດສະດຸທີ່ໃຊ້ໄດ້, ຄຸນສົມບັດກົນຈັກທີ່ຕ້ອງການ, ແລະການປິ່ນປົວຫຼັງການຫລໍ່ກັບຜູ້ຜະລິດ.
ເຕັກໂນໂລຊີການຫລໍ່ທີ່ແຕກຕ່າງກັນໃຫ້ບໍລິການຈຸດປະສົງການຜະລິດທີ່ແຕກຕ່າງກັນ. ທາງເລືອກທີ່ດີທີ່ສຸດແມ່ນຂຶ້ນກັບອົງປະກອບເລຂາຄະນິດ, ຄວາມຕ້ອງການປະຈໍາປີ, ຄວາມຕ້ອງການວັດສະດຸ, ການລົງທຶນຂອງເຄື່ອງມື, ແລະລະດັບຄວາມບົກຜ່ອງທີ່ຍອມຮັບ.
| ປັດໄຈການປຽບທຽບ | ການຫລໍ່ດ້ວຍຄວາມກົດດັນຕ່ໍາ | ການຫລໍ່ດ້ວຍຄວາມກົດດັນສູງ | Gravity Die Casting |
|---|---|---|---|
| ການຕື່ມໂລຫະ | ຄວບຄຸມຄວາມກົດດັນຈາກຂ້າງລຸ່ມ | ການສີດຄວາມໄວສູງພາຍໃຕ້ຄວາມກົດດັນສູງ | ຕົ້ນຕໍຂັບເຄື່ອນໂດຍກາວິທັດ |
| ຄວາມເຂັ້ມແຂງປົກກະຕິ | ການຄວບຄຸມການຕື່ມຂໍ້ມູນແລະທ່າແຮງສໍາລັບການຫລໍ່ໂຄງສ້າງສຽງ | ຄວາມໄວການຜະລິດສູງແລະຮູບຮ່າງທີ່ມີຝາບາງໆທີ່ສັບສົນ | ຂະບວນການທີ່ຂ້ອນຂ້າງງ່າຍດາຍແລະການຈັດເຄື່ອງມື |
| ຄວາມໄວການຜະລິດ | ໂດຍທົ່ວໄປແລ້ວປານກາງຫາຊ້າ | ໂດຍທົ່ວໄປໄວ | ໂດຍທົ່ວໄປແລ້ວປານກາງ |
| ການນຳໃຊ້ວັດສະດຸ | ມັກຈະເອື້ອອໍານວຍ, ຂຶ້ນກັບການອອກແບບ mold | ຂຶ້ນກັບການອອກແບບນັກແລ່ນ ແລະການປະຕິບັດການຣີໄຊເຄິນ | ຂຶ້ນກັບການອອກແບບປະຕູຮົ້ວແລະການໃຫ້ອາຫານ |
| ການປິ່ນປົວຄວາມຮ້ອນ | ເປັນໄປໄດ້ສໍາລັບໂລຫະປະສົມທີ່ເຫມາະສົມແລະສຽງໂຫວດທັງຫມົດ | ຈໍາກັດໂດຍ porosity ແລະເງື່ອນໄຂຂະບວນການສໍາລັບບາງຄໍາຮ້ອງສະຫມັກ | ເປັນໄປໄດ້ສໍາລັບໂລຫະປະສົມທີ່ເຫມາະສົມແລະຄຸນນະພາບການຫລໍ່ |
| ຄໍາຮ້ອງສະຫມັກທົ່ວໄປ | ລໍ້ແລະພາກສ່ວນອາລູມິນຽມໂຄງສ້າງ | ທີ່ຢູ່ອາໄສ, ວົງເລັບ, ແລະອົງປະກອບທີ່ມີປະລິມານສູງ | ອົງປະກອບອະລູມິນຽມທົ່ວໄປແລະພາກສ່ວນອຸດສາຫະກໍາ |
LPDC ບໍ່ແມ່ນອັດຕະໂນມັດດີກວ່າທຸກທາງເລືອກ. ການຫລໍ່ຕາຍດ້ວຍຄວາມກົດດັນສູງອາດຈະດີກວ່າເມື່ອການຜະລິດໄວ ແລະຝາບາງໆເປັນບູລິມະສິດ. Gravity die casting ອາດຈະສະເຫນີເສັ້ນທາງທີ່ງ່າຍດາຍສໍາລັບອົງປະກອບທີ່ເຫມາະສົມ. ວິສະວະກອນຄວນປຽບທຽບຄວາມຕ້ອງການການຜະລິດທີ່ສົມບູນແທນທີ່ຈະເລືອກຂະບວນການໂດຍອີງໃສ່ຫນຶ່ງພາລາມິເຕີ.
ສໍາລັບການປະເມີນຜົນເພີ່ມເຕີມ, ເບິ່ງຊັບພະຍາກອນການຜະລິດການຫລໍ່ອະລູມິນຽມຂອງ Xuxing ແລະທົບທວນຄວາມເຫມາະສົມຂອງການແກ້ໄຂການຫລໍ່ແມ່ພິມແບບຖາວອນສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ມີຈຸດປະສົງ.
ການຫລໍ່ຕາຍຄວາມກົດດັນຕ່ໍາທີ່ເຊື່ອຖືໄດ້ແມ່ນຂຶ້ນກັບການໂຕ້ຕອບຂອງຄຸນສົມບັດວັດສະດຸ, ການອອກແບບເຄື່ອງມື, ການຄຸ້ມຄອງຄວາມຮ້ອນ, ແລະການຄວບຄຸມການຜະລິດ. ປັດໃຈຈໍານວນຫນຶ່ງສົມຄວນໄດ້ຮັບຄວາມສົນໃຈໂດຍສະເພາະ.
ສໍາລັບອົງປະກອບທີ່ສໍາຄັນ, ແຜນຄຸນນະພາບອາດຈະປະກອບມີບົດລາຍງານຂະຫນາດ, ການທົດສອບຄວາມແຂງຫຼື tensile, ການກວດສອບໂລຫະ, ແລະການກວດກາ X-ray. ບໍ່ແມ່ນທຸກພາກສ່ວນຕ້ອງການການທົດສອບ; ແຜນການກວດກາຄວນສະທ້ອນເຖິງຮູບແຕ້ມ, ເງື່ອນໄຂການບໍລິການ, ແລະຂໍ້ກໍາຫນົດຂອງລູກຄ້າ.
ການເລືອກຜູ້ສະຫນອງແມ່ນກ່ຽວຂ້ອງກັບຫຼາຍກ່ວາການປຽບທຽບວົງຢືມໃນເບື້ອງຕົ້ນ. ຜູ້ຊື້ຄວນກວດສອບວ່າຜູ້ຜະລິດສາມາດຜະລິດອົງປະກອບທີ່ສອດຄ່ອງກັບຂໍ້ກໍານົດດ້ານວິຊາການແລະການຄ້າຢ່າງຕໍ່ເນື່ອງ.
ຊູຊິງ, ຊຶ່ງເອີ້ນກັນວ່າ Ningbo Yinzhou Xuxing Machinery Co., Ltd., ອະທິບາຍຄວາມສາມາດໃນການຜະລິດຂອງຕົນໃນໂລຫະປະສົມອາລູມິນຽມຄວາມດັນຕ່ໍາ, ການຫລໍ່ເສຍຊີວິດກາວິທັດ, ການຫລໍ່ເສຍຊີວິດຄວາມກົດດັນສູງ, ແລະໂລຫະປະສົມສັງກະສີ. ບໍລິສັດລາຍງານປະສົບການການຜະລິດຫຼາຍກວ່າ 17 ປີແລະຄວາມສາມາດໃນການຜະລິດເກີນ 500 ຊິ້ນຕໍ່ມື້. ຜູ້ຊື້ຄວນຢືນຢັນຄວາມສາມາດໃນປະຈຸບັນ, ຂອບເຂດດ້ານວິຊາການ, ແລະຄວາມຕ້ອງການສະເພາະໂຄງການໂດຍກົງກັບບໍລິສັດ.
ເພື່ອກະກຽມວົງຢືມທີ່ຖືກຕ້ອງ, ໃຫ້ຜູ້ສະຫນອງດ້ວຍຮູບແຕ້ມ 2D ຫຼືແບບ 3D, ຄວາມຕ້ອງການໂລຫະປະສົມ, ຄວາມຕ້ອງການປະຈໍາປີ, ຄວາມທົນທານ, ຄວາມຄາດຫວັງຂອງຫນ້າດິນ, ແລະຄວາມຕ້ອງການການທົດສອບຫຼືການຢັ້ງຢືນໃດໆ.
ຈຸດປະສົງຕົ້ນຕໍແມ່ນການຜະລິດອົງປະກອບໂລຫະໂດຍການຕື່ມ mold ຖາວອນທີ່ມີໂລຫະປະສົມ molten ພາຍໃຕ້ຄວາມກົດດັນຂອງອາຍແກັສຄວບຄຸມ. ວິທີການນີ້ສາມາດປັບປຸງຄວາມຫມັ້ນຄົງໃນການຕື່ມ, ຫຼຸດຜ່ອນຄວາມບົກພ່ອງຂອງຫລໍ່ບາງ, ແລະສະຫນັບສະຫນູນການຜະລິດຂອງພາກສ່ວນອາລູມິນຽມທີ່ມີຄຸນສົມບັດກົນຈັກສອດຄ່ອງ.
ແມ່ນແລ້ວ. ການຫລໍ່ດ້ວຍຄວາມກົດດັນຕ່ໍາຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນການຜະລິດລໍ້ອາລູມິນຽມເນື່ອງຈາກວ່າການຕື່ມການຄວບຄຸມແລະການໃຫ້ອາຫານຄວາມກົດດັນສາມາດສະຫນັບສະຫນູນຄວາມສົມບູນຂອງໂຄງສ້າງທີ່ດີແລະປະສິດທິພາບ fatigue. ຄວາມເຫມາະສົມສຸດທ້າຍແມ່ນຂຶ້ນກັບໂລຫະປະສົມ, ການອອກແບບລໍ້, ການປິ່ນປົວຄວາມຮ້ອນ, ແລະການທົດສອບຄວາມຖືກຕ້ອງ.
ການຫລໍ່ດ້ວຍຄວາມກົດດັນຕ່ໍາໃຊ້ຄວາມກົດດັນຂອງກ໊າຊທີ່ຂ້ອນຂ້າງຕ່ໍາເພື່ອຍ້າຍໂລຫະ molten ເຂົ້າໄປໃນ mold, ປົກກະຕິແລ້ວຈາກຂ້າງລຸ່ມນີ້. ການຫລໍ່ຕາຍດ້ວຍຄວາມກົດດັນສູງຈະສັກໃສ່ໂລຫະຢ່າງໄວວາດ້ວຍຄວາມກົດດັນທີ່ສູງຂຶ້ນຫຼາຍ. LPDC ມັກຈະຖືກເລືອກສໍາລັບຄວາມສົມບູນຂອງໂຄງສ້າງແລະໂລຫະປະສົມທີ່ສາມາດປິ່ນປົວຄວາມຮ້ອນໄດ້, ໃນຂະນະທີ່ HPDC ຖືກເລືອກເລື້ອຍໆສໍາລັບອັດຕາການຜະລິດສູງແລະສ່ວນທີ່ມີຝາບາງໆທີ່ສັບສົນ.
ແມ່ນແລ້ວ, ໂລຫະປະສົມອາລູມິນຽມທີ່ເລືອກສາມາດຜ່ານການປິ່ນປົວຄວາມຮ້ອນ, ລວມທັງການປິ່ນປົວ T6, ຖ້າຄຸນນະພາບການຫລໍ່ແລະອົງປະກອບຂອງໂລຫະປະສົມແມ່ນເຫມາະສົມ. ຜູ້ຜະລິດຄວນກວດສອບຂະບວນການ, ຕົວກໍານົດການການປິ່ນປົວ, ແລະຄຸນສົມບັດກົນຈັກສຸດທ້າຍຕໍ່ກັບຂໍ້ກໍານົດຂອງໂຄງການ.
ປັດໃຈຄ່າໃຊ້ຈ່າຍຕົ້ນຕໍປະກອບມີຂະຫນາດແລະຄວາມສັບສົນຂອງອົງປະກອບ, ການຄັດເລືອກໂລຫະປະສົມ, ການອອກແບບເຄື່ອງມື, ປະລິມານການສັ່ງຊື້ປະຈໍາປີ, ໄລຍະເວລາການຜະລິດ, ເຄື່ອງກົນຈັກ, ການປິ່ນປົວຄວາມຮ້ອນ, ການກວດສອບ, ແລະຄວາມຕ້ອງການສໍາເລັດຮູບ. ການສະຫນອງຂໍ້ກໍານົດດ້ານວິຊາການທີ່ສົມບູນຊ່ວຍໃຫ້ຜູ້ສະຫນອງກະກຽມໃບສະເຫນີລາຄາທີ່ເຊື່ອຖືໄດ້ຫຼາຍຂຶ້ນ.
ສະຫນອງການແຕ້ມອົງປະກອບຫຼືຮູບແບບ 3D, ຊັ້ນຮຽນທີວັດສະດຸ, ປະລິມານປະຈໍາປີໂດຍປະມານ, ຂະຫນາດທີ່ສໍາຄັນ, ຄວາມຕ້ອງການດ້ານ, ຄວາມຕ້ອງການການປິ່ນປົວຄວາມຮ້ອນ, ແລະເງື່ອນໄຂການກວດກາ. ຖ້າພາກສ່ວນແມ່ນສໍາຄັນດ້ານຄວາມປອດໄພຫຼືຕ້ອງທົນທານຕໍ່ຄວາມກົດດັນຫຼືຄວາມເມື່ອຍລ້າ, ໃຫ້ລະບຸຂໍ້ກໍານົດການປະຕິບັດທີ່ກ່ຽວຂ້ອງຢ່າງຊັດເຈນ.
ການຫລໍ່ດ້ວຍຄວາມກົດດັນຕ່ໍາ ສະເຫນີໃຫ້ຜູ້ຜະລິດວິທີການປະຕິບັດໃນການຜະລິດອົງປະກອບອາລູມິນຽມທີ່ມີການຕື່ມໂລຫະທີ່ມີການຄວບຄຸມ, ການນໍາໃຊ້ວັດສະດຸທີ່ດີ, ແລະທ່າແຮງສໍາລັບການປະຕິບັດກົນຈັກທີ່ເຊື່ອຖືໄດ້. ປະສິດທິຜົນຂອງມັນຂຶ້ນກັບການເລືອກໂລຫະປະສົມທີ່ຖືກຕ້ອງ, ການເພີ່ມປະສິດທິພາບຂອງ mold ແລະຄວາມກົດດັນ, ການຄວບຄຸມການແຂງຕົວ, ແລະນໍາໃຊ້ວິທີການກວດກາທີ່ເຫມາະສົມ. ສໍາລັບລົດຍົນ, ເຄື່ອງຈັກອຸດສາຫະກໍາ, ແລະຄໍາຮ້ອງສະຫມັກທີ່ຕ້ອງການອື່ນໆ, ການປະເມີນຂະບວນການຜະລິດທັງຫມົດເປັນສິ່ງຈໍາເປັນເພື່ອບັນລຸຄຸນນະພາບທີ່ສອດຄ່ອງແລະຄ່າໃຊ້ຈ່າຍໃນການຜະລິດທີ່ແຂ່ງຂັນ.
ຖ້າທ່ານກໍາລັງຊອກຫາການຫລໍ່ອະລູມິນຽມທີ່ກໍາຫນົດເອງຫຼືປຽບທຽບຂະບວນການຫລໍ່ສໍາລັບໂຄງການໃຫມ່, Xuxing ສາມາດຊ່ວຍທ່ານຄົ້ນຫາທາງເລືອກການຜະລິດທີ່ເຫມາະສົມ. ແບ່ງປັນຮູບແຕ້ມ, ຄວາມຕ້ອງການວັດສະດຸ, ປະລິມານເປົ້າຫມາຍ, ແລະຂໍ້ກໍາຫນົດຄຸນນະພາບເພື່ອປຶກສາຫາລືຂັ້ນຕອນຕໍ່ໄປ.ຕິດຕໍ່ພວກເຮົາມື້ນີ້ເພື່ອຂໍໃບສະເໜີລາຄາ ແລະຮຽນຮູ້ເພີ່ມເຕີມກ່ຽວກັບວິທີແກ້ໄຂການຫລໍ່ດ້ວຍແຮງດັນຕໍ່າທີ່ເໝາະສົມກັບແອັບພລິເຄຊັນຂອງທ່ານ.